
Как мы автоматизировали сварку цистерн длиной до 6 метров
Клиент обратился к нам с задачей: автоматизировать сварку крупногабаритных изделий. Проблема была не только в длине изделий (до 6+ метров), но и в их геометрии — обечайки имели овальность, высокая вариативность изделий, а сборка на прихватках давала отклонения до ±3 мм. Стандартные решения не работали. Нужно было сварить не только обечайку, но и пояса жесткости, отводы, горловины и фланцы и другое.
Что мы спроектировали
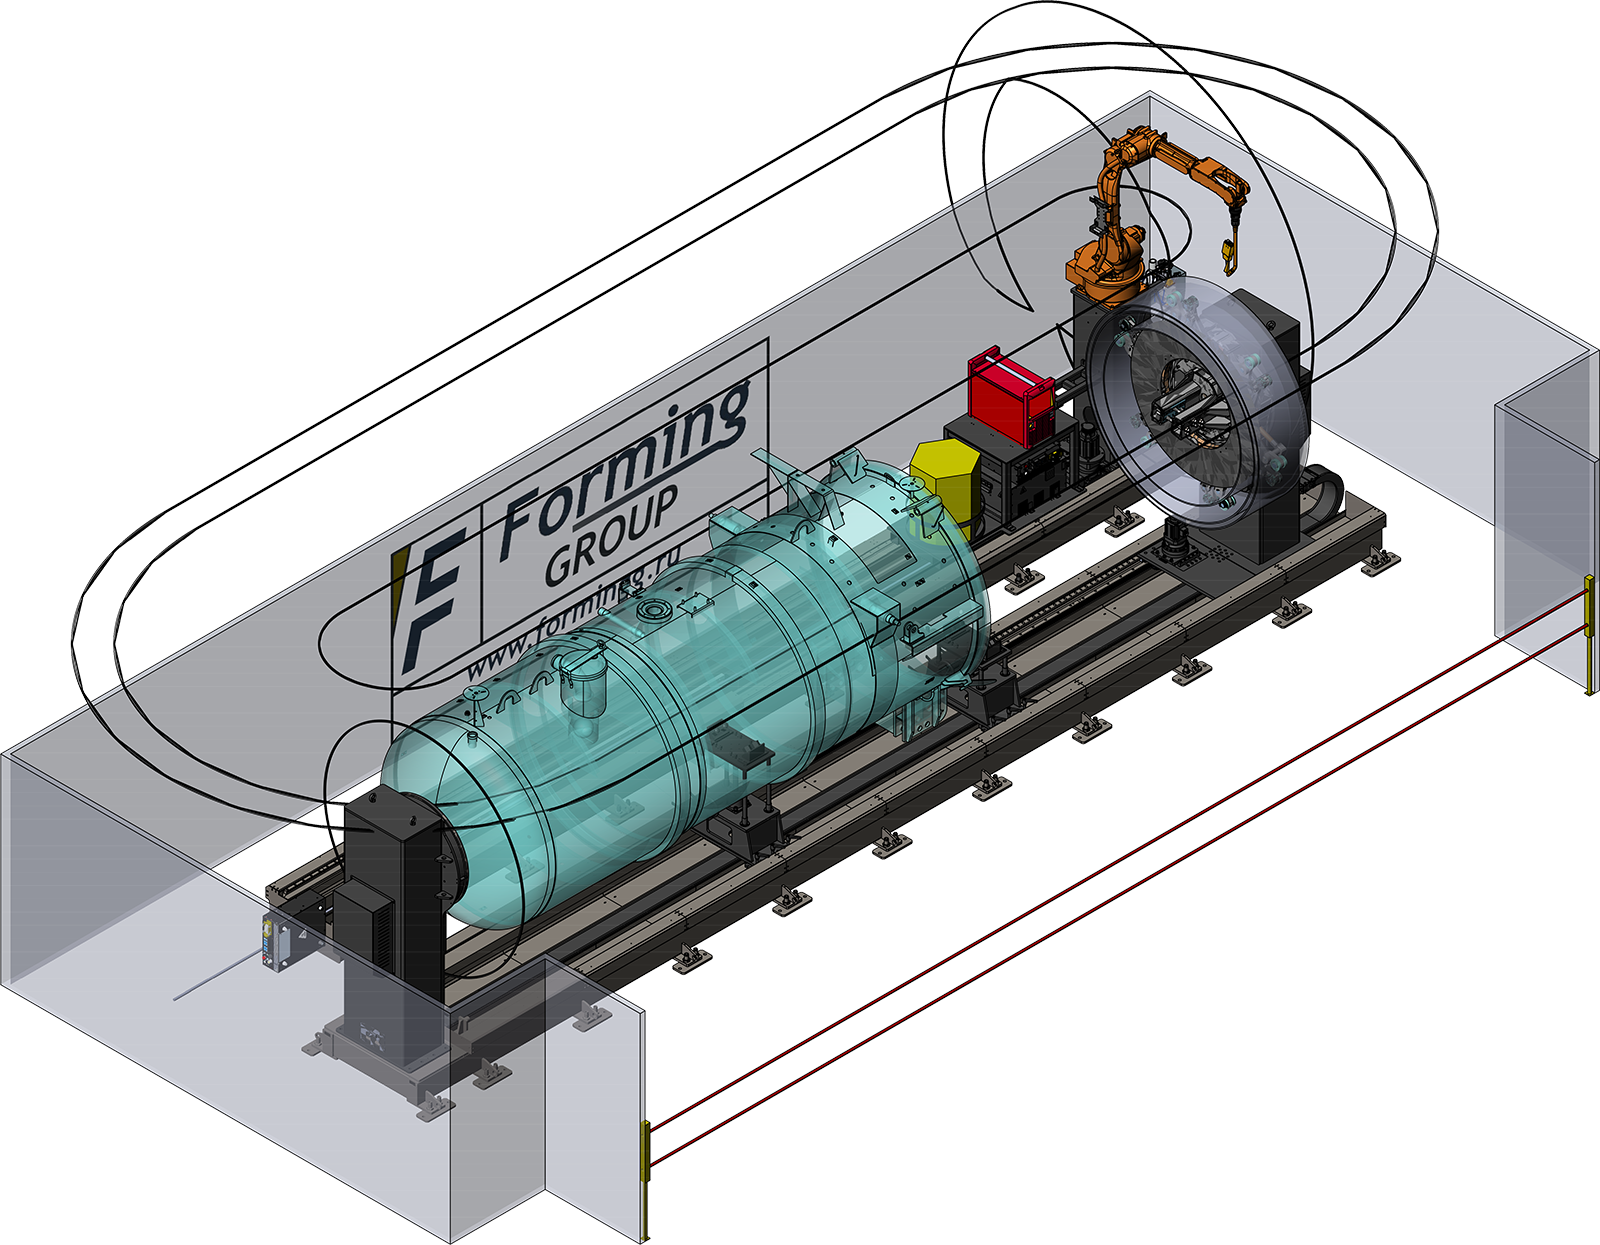
Схема компоновки комплекса: робот STEP SA10/2000H на линейном треке, одноосевой вращатель с приводной бабкой на треке (что позволяет регулировать длину обечайки).
Три ключевых решения
1. Устранили овальность
Разработали и изготовили собственный гидрозажим. Он не просто фиксирует заготовку разного диаметра, а принудительно формирует круглую геометрию. Результат: овальность на диаметре 1650 мм сведена к ±1 мм, шов получается ровным по всей длине — будь то основная обечайка, пояс жесткости или горловина.
2. Скомпенсировали неточности сборки изделия
Установили лазерный датчик. Он сканирует стык в реальном времени и корректирует траекторию робота. Даже если изделие собрано с отклонением ±3 мм, робот варит точно по стыку. Это критически важно при сварке сложных пересекающихся швов — например, при приварке отводов и горловин к обечайке.
3. Сделали длину свариваемого изделия вариативной
Одноосевой вращатель с приводной бабкой, установленной на линейном треке. Это позволяет варить изделия разной длины — бабка просто перемещается вдоль трека, подстраиваясь под габариты конкретной обечайки. Дополнительно комплекс оснащен роликовыми опорами с сервоприводами (X, Y, Z) для безопасной и точной загрузки тяжелых заготовок.
Как это работает
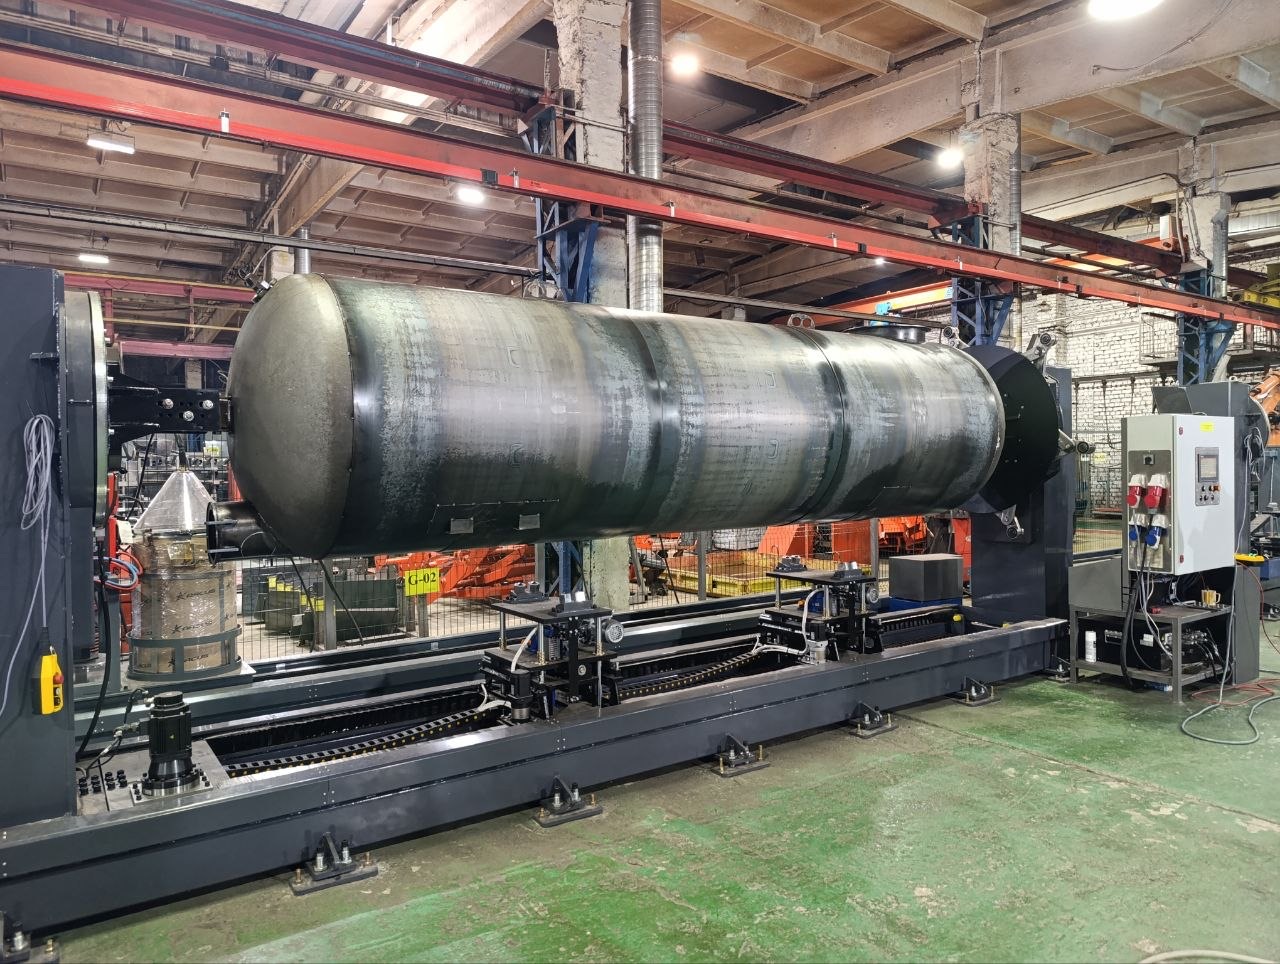
Общий вид роботизированного комплекса: робот на линейном треке и вращатель с гидрозажимом
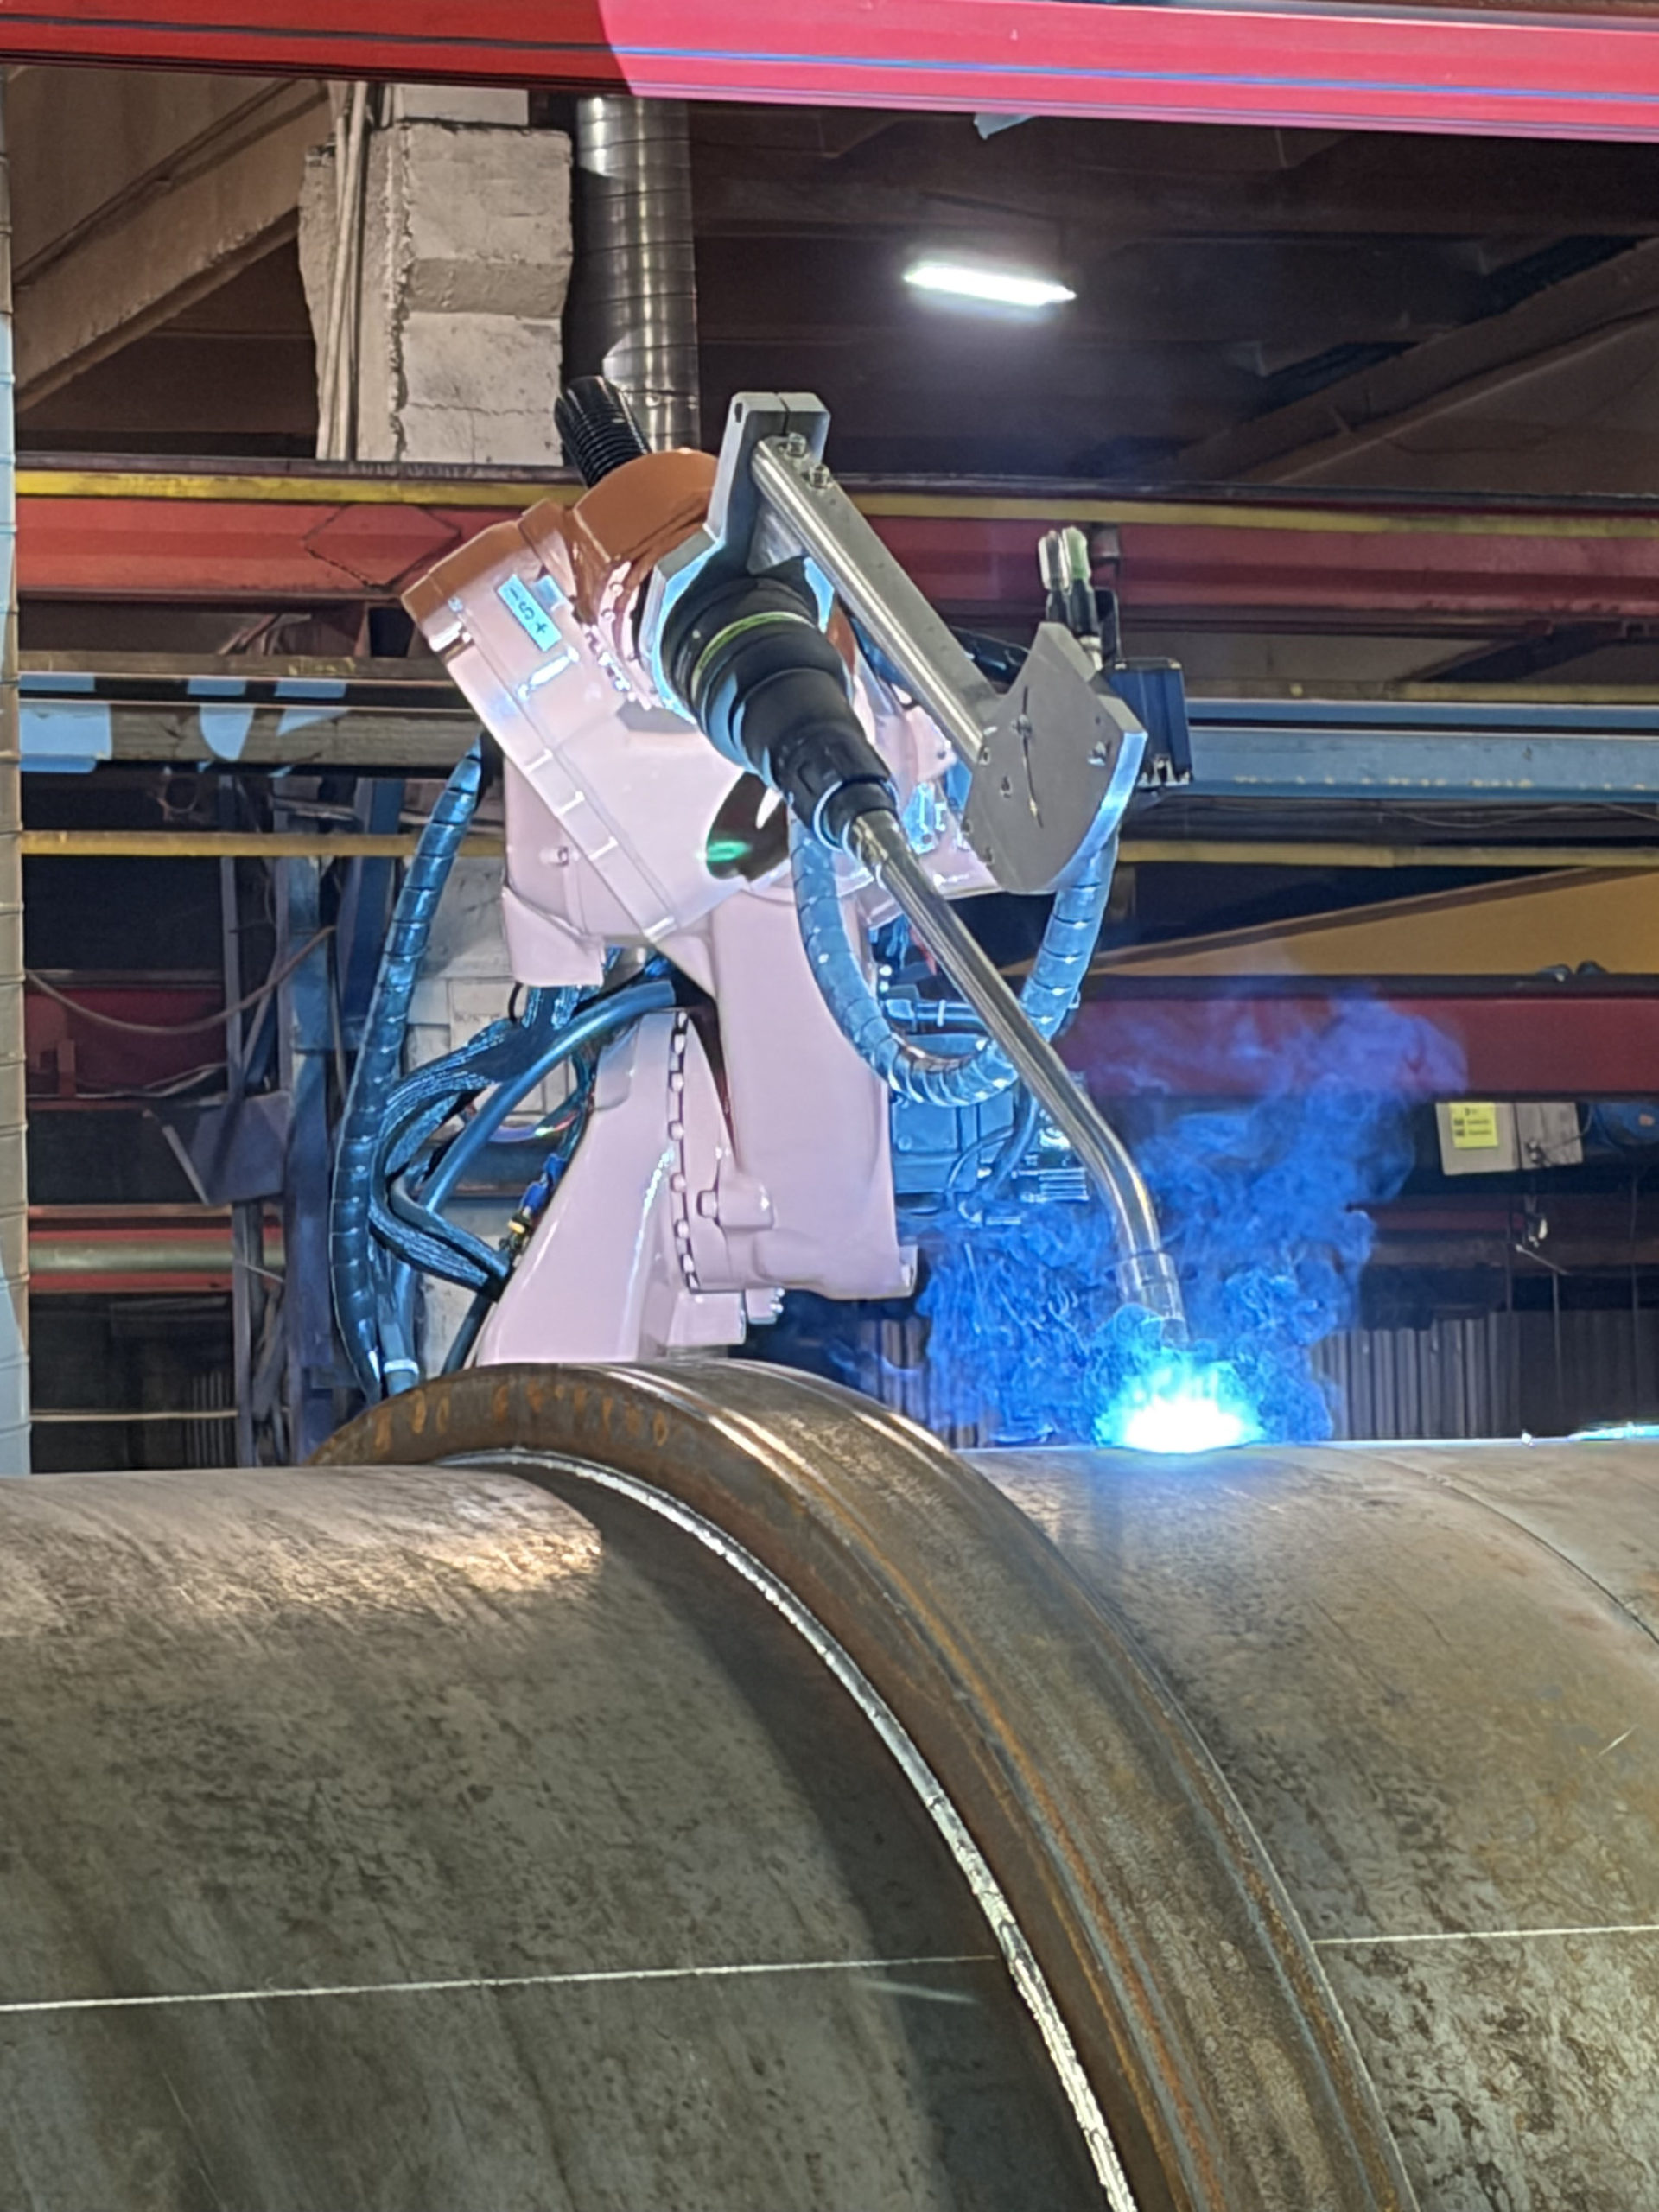
Процесс автоматической сварки кольцевого шва с лазерным трекингом
Алгоритм работы комплекса
Загрузка
Оператор устанавливает прихваченную обечайку с помощью сервокареток
Базирование
Гидрозажим фиксирует и выравнивает геометрию до идеального круга
Сканирование
Лазерный датчик определяет фактическую траекторию шва
Сварка
Робот на треке выполняет сварку с коррекцией в реальном времени
Что получил клиент
У вас похожая задача?
Расскажите о вашем проекте — мы предложим решение, как в этом кейсе: с уникальной оснасткой и интеграцией систем контроля качества под ваши конкретные чертежи.
Обсудить мой проект →