
Роботизированный сварочный пост — это готовое рабочее место: сварочный робот STEP, источник сварочного тока, позиционер (вращатель, стол, портал или трек), оснастка под вашу деталь и система безопасности. Ниже — 5 типовых планировок, которые закрывают большинство задач роботизации сварки: от серийных корпусных деталей до крупногабаритных рам. Проектируем пост, изготавливаем оснастку на собственном производстве, запускаем и обучаем операторов — у нас за плечами более 100 внедрённых проектов.
- Робот + одноосевой вращатель
- Робот + поворотный стол
- Робот + двухосевой вращатель
- Робот на портале + тяжёлый вращатель
- Робот на треке — линия из 5 постов
Робот + сварочный источник + одноосевой вращатель
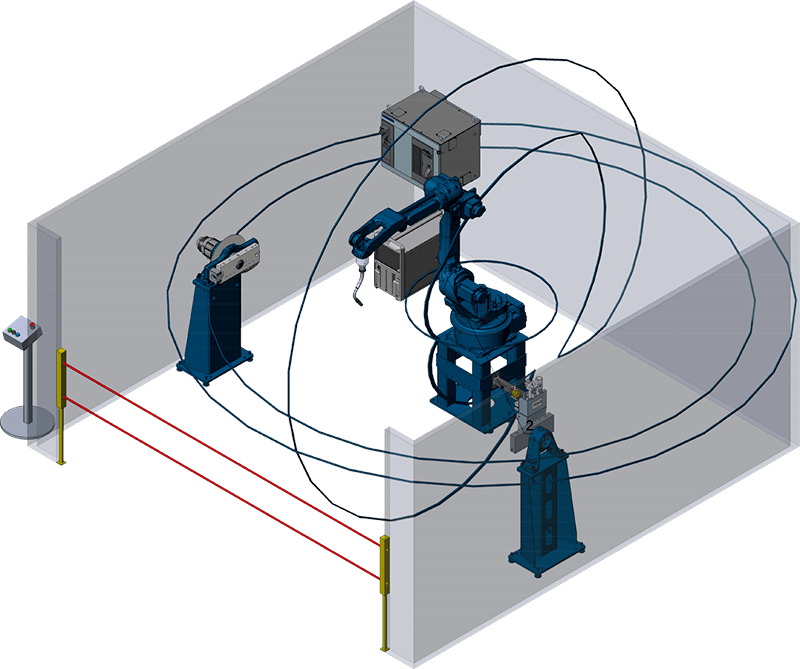
- Состав: робот STEP SA12/2000H, сварочный источник, одноосевой вращатель, оснастка, ограждение.
- Для изделий: корпусные детали, рамы, фермы, ёмкости, кольцевые и продольные швы.
- Как работает: вращатель поворачивает деталь и выводит каждый шов в удобное нижнее положение — робот варит «в лодочку».
Робот + сварочный источник + поворотный стол
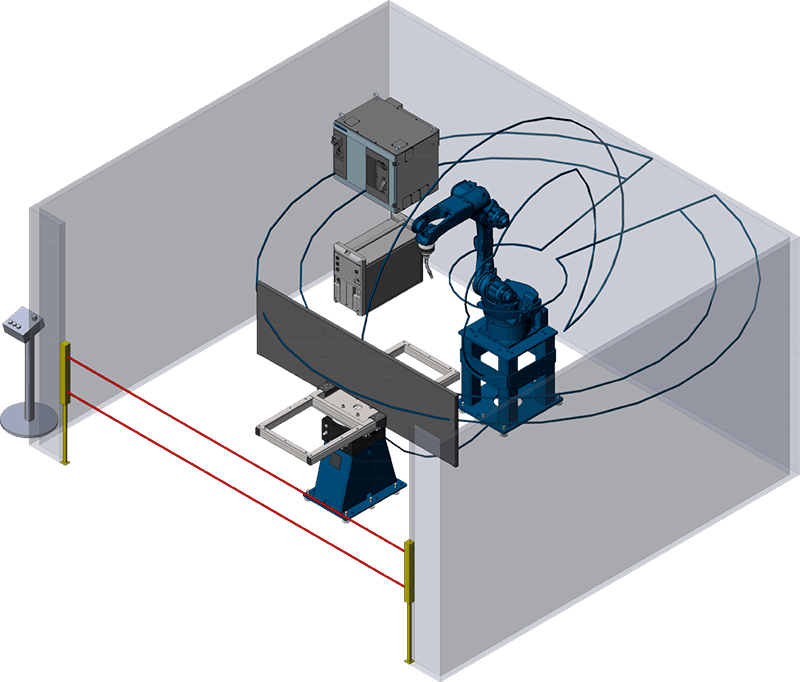
- Состав: робот STEP SA12/1490H, сварочный источник, двухзонный поворотный стол, оснастка, ограждение с экраном между зонами.
- Для изделий: серийные детали малых и средних габаритов — узлы, кронштейны, рамки, каркасы.
- Как работает: пока робот варит в зоне 1, оператор снимает готовое изделие и загружает новое в зоне 2. Стол поворачивается — цикл повторяется.
Робот + сварочный источник + двухосевой вращатель
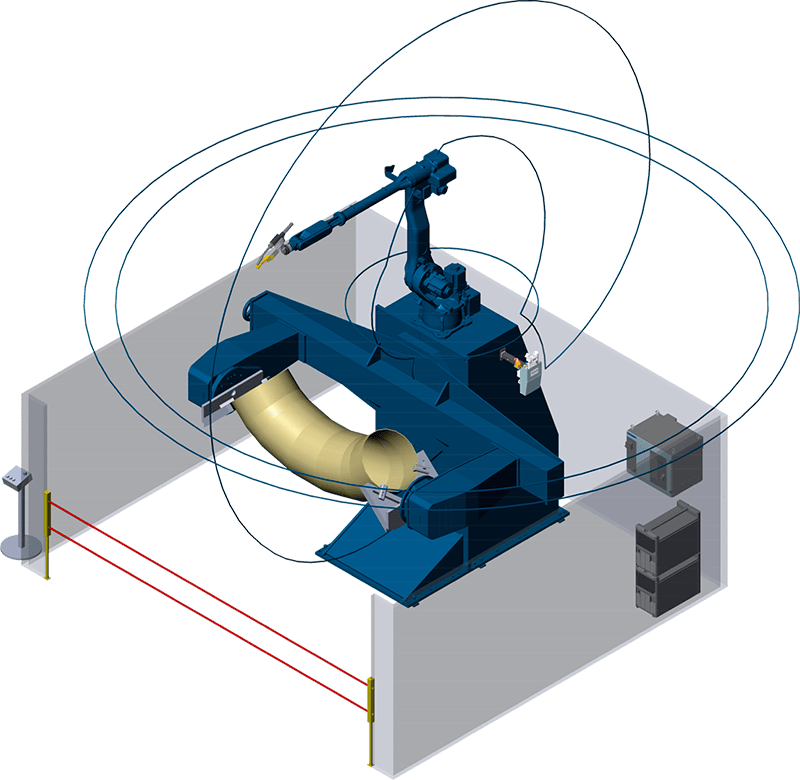
- Состав: робот STEP, сварочный источник, двухосевой вращатель (поворот + наклон), оснастка, ограждение.
- Для изделий: детали сложной пространственной формы — резервуары, узлы с швами в разных плоскостях, конструкции с труднодоступными стыками.
- Как работает: две оси позиционера выводят любой шов в оптимальное положение, включая потолочные и вертикальные стыки.
Робот на портале + источник + одноосевой вращатель тяжёлой серии
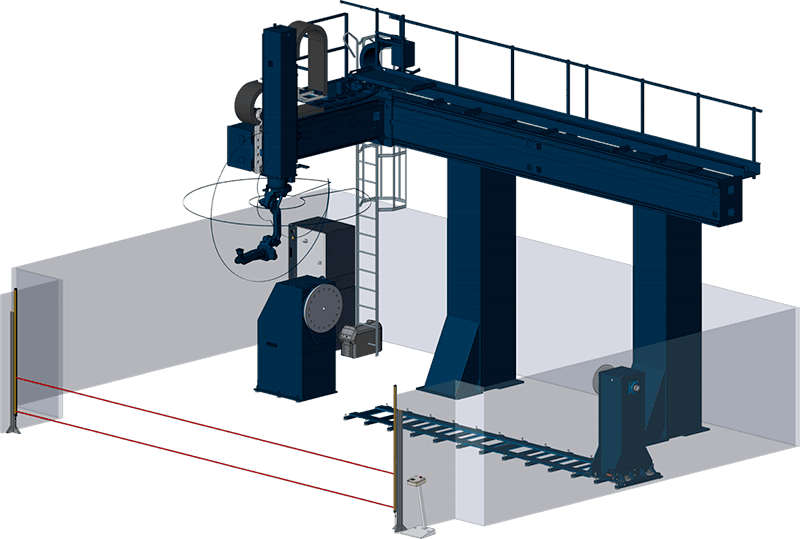
- Состав: робот STEP на портальной консоли, сварочный источник, одноосевой вращатель тяжёлой серии, оснастка, ограждение.
- Для изделий: крупногабаритные и тяжёлые конструкции — рамы, балки, стойки, крупные металлоконструкции массой до 20т и длинной до 16м.
- Как работает: портал расширяет рабочую зону робота на несколько метров; тяжёлый вращатель поворачивает изделие большой массы.
Робот на треке + источник + 2 одноосевых вращателя — линия из 5 постов
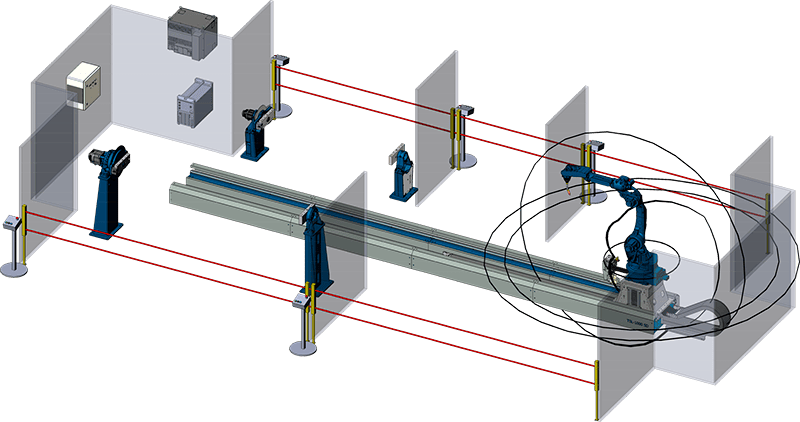
- Состав: робот STEP на линейном треке, сварочный источник, 5 сварочных постов вдоль трека, каждый с двумя одноосевыми вращателями, оснастка, система безопасности линии.
- Для изделий: серийные и крупносерийные конструкции при большом парке номенклатуры.
- Как работает: робот перемещается по треку и обслуживает посты по очереди: пока на одних постах идёт сварка, на остальных операторы ведут перезагрузку.
Сравнение типовых планировок сварочных постов
| Планировка | особенность | Типовые изделия | 💡 Эффект |
|---|---|---|---|
| Робот + одноосевой вращатель | Поворот вокруг одной оси | Корпусные детали, рамы, ёмкости | Минимальный бюджет, шов «в лодочку» |
| Робот + поворотный стол | 2 рабочие зоны, поворот 180° | Серийные детали малых/средних габаритов | Сварка и загрузка параллельно, простоев нет |
| Робот + двухосевой вращатель | Поворот + наклон | Сложная пространственная геометрия | Любой шов — в оптимальном положении |
| Робот на портале + тяжёлый вращатель | Поворот вокруг одной оси, большая масса | Крупногабаритные рамы, балки (до 20т) | Сварка тяжёлых изделий, большая рабочая зона |
| Робот на треке, 5 постов | 10 вращателей (2 на пост) | Серийная номенклатура, поточный выпуск | Один робот на всю линию, загрузка до 100% |
Как выбрать планировку под вашу задачу
Смотрите также
- Сварочный робот STEP SA12/1490H — базовый робот сварочных постов
- Сварочный робот STEP SA12/2000H — увеличенная досягаемость
- Оснастка для сварки — проектирование и производство
- Кейс: роботизация сварки — реализованный проект с цифрами
- Техническое обслуживание промышленных роботов Yaskawa и STEP
Частые вопросы
Можно ли адаптировать типовую планировку под нашу конкретную деталь?
Безусловно. Представленные 5 вариантов — это проверенные базовые шаблоны. На этапе проектирования мы создаем 3D-модель ячейки именно под ваш чертеж: подбираем вылет робота, проектируем уникальную оснастку (в том числе с контрпрогибом) и рассчитываем безопасные зоны ограждения.
Сколько места в цеху требуется для установки такого поста?
Это зависит от выбранной планировки. Базовый пост с одноосевым вращателем требует около 15–20 м². Линия на треке занимает больше места в длину, но обеспечивает максимальную выработку на каждый квадратный метр площади. Мы предоставляем детальный план расстановки оборудования (генплан) до подписания договора.
Нужен ли нам штатный программист роботов для обслуживания ячейки?
Нет, нанимать дорогого специалиста не нужно. Мы пишем и отлаживаем все сварочные программы на этапе пусконаладки. В дальнейшем оператор лишь выбирает нужную «рецептуру» на HMI-панели, загружает деталь в кондуктор и нажимает «Старт». Мы также проводим полное обучение вашего персонала.
Входит ли сварочная оснастка (кондуктор) в стоимость поста?
Да, при заказе комплексного решения «под ключ». Мы не покупаем оснастку на стороне, а проектируем и изготавливаем её на собственном производстве. Это гарантирует идеальную совместимость с роботом и позволяет быстро внести доработки, если геометрия вашей детали изменится.
Можно ли интегрировать робота с нашим существующим сварочным источником?
Во многих случаях — да. Если ваш источник имеет цифровые интерфейсы для внешней автоматизации, мы можем его интегрировать. Однако для гарантии заявленного такта и стабильного качества шва мы чаще рекомендуем использовать проверенные связки «робот + источник» от наших партнеров.